- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Як комплексне кування, лиття та обробка з ЧПУ підвищують економічну ефективність металевих компонентів на замовлення
НІНБО, КИТАЙ – 13 листопада 2026 р– Оскільки промислові виробники в Північній Америці та Європі стикаються зі зростаючим тиском контролювати виробничі витрати, зберігаючи суворі специфікації компонентів, вибір виробничого процесу став важливою частиною проектування та планування ланцюга поставок.
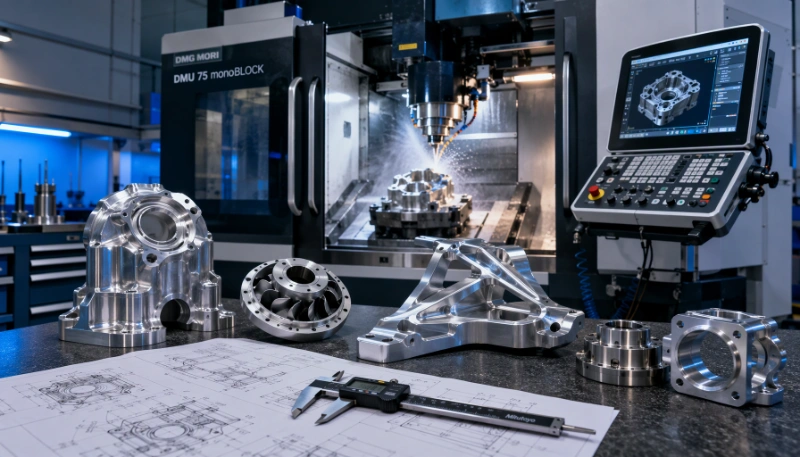
Для складних металевих компонентів покладатися на єдиний виробничий процес не завжди є найекономічнішим рішенням. Пряма обробка з ЧПК із суцільного матеріалу може забезпечити значну гнучкість конструкції, але також може призвести до значного видалення матеріалу та довших циклів обробки. З іншого боку, кування та лиття можуть створювати форми, ближчі до кінцевої геометрії компонента, зменшуючи кількість матеріалу, який потрібно видалити під час подальшої обробки.
Визнаючи важливість цих виробничих відносин,Ningbo Youlin Trading Co., Ltd.зосереджується на координації процесів формування майже чистої форми, включаючи закрите кування та точне лиття, зТочна обробка з ЧПУта перевірка якості.
Цей комбінований підхід забезпечує альтернативний шлях виробництва промислових компонентів на замовлення, допомагаючи командам інженерів оцінювати використання матеріалів, вимоги до обробки, ефективність виробництва та загальні витрати на виробництво.
Чому інтеграція виробничого процесу важлива для індивідуальних металевих компонентів
Виробництво прецизійних металевих компонентів часто включає кілька етапів: від підготовки сировини та початкового формування до механічної обробки, обробки поверхні та остаточної перевірки.
Коли кожен етап виконується окремо, координація між постачальниками може ускладнитися. Інтерпретація креслень, припуски на обробку, посилання на розміри, документація на матеріали та графіки виробництва можуть відрізнятися залежно від виробничих потужностей.
Ці відмінності можуть створити додаткові вимоги до комунікації та ускладнити контроль якості в усьому виробничому процесі.
Наприклад, для корпусу гідравлічного клапана може знадобитися початкова кована або лита заготовка з подальшою обробкою з ЧПУ внутрішніх каналів, різьбових отворів, ущільнювальних поверхонь і монтажних інтерфейсів. Якщо заготовка не розроблена з урахуванням подальших операцій механічної обробки, надмірне видалення матеріалу або недостатній припуск на механічну обробку може вплинути на ефективність виробництва.
Інтегрована виробнича стратегія враховує ці міркування на ранніх стадіях інженерного процесу. Спільно оцінюючи вимоги до формування та механічної обробки, виробники можуть встановити більш відповідну послідовність виробництва та зменшити непотрібні операції.
Для Ningbo Youlin Trading Co., Ltd. ця координація є важливою частиною підтримки індивідуальних проектів металевих компонентів OEM та ODM.
1. Формування майже чистої форми: встановлення правильної геометрії компонента
Виробництво майже чистої форми відноситься до методів виробництва, які створюють компонент, близький до його кінцевої геометрії перед вторинною механічною обробкою. Мета полягає в тому, щоб зменшити непотрібне видалення матеріалу, зберігаючи при цьому достатній припуск для розмірної обробки.
Куванняі лиття є двома широко використовуваними підходами, хоча їх придатність залежить від структури компонентів, властивостей матеріалу та виробничих вимог.
Кування із закритою матрицею для несучих компонентів
У закритому штампі використовуються фасонні штампи для формування нагрітого або підготовленого іншим способом металу під контрольованим тиском. Цей процес може виробляти компоненти з відносно складними зовнішніми профілями, одночасно сприяючи розвитку сприятливого потоку зерна матеріалу.
Для застосувань, пов’язаних із повторюваними механічними навантаженнями, ударами або вібрацією, кування може мати переваги в механічній міцності та характеристиках втоми порівняно з певними альтернативними методами виробництва.
Звичайні матеріали, що використовуються в нестандартних проектах кування, включають:
- Вуглецеві та леговані сталі для конструкційних і механічних компонентів.
- Сорти нержавіючої сталі для корозійностійких застосувань.
- Алюмінієві сплави для чутливих до ваги компонентів.
- Латунь та інші мідні сплави для вибраних механічних і рідинних застосувань.
Типові ковані компоненти включають гідравлічні фітинги, автомобільні зв’язки, механічні з’єднувачі, частини важкого обладнання та промислові монтажні компоненти.
Після початкової стадії формування обробку з ЧПК можна використовувати для обробки критичних розмірів, різьбових з’єднань, опорних поверхонь і монтажних інтерфейсів.
Поєднання кування та механічної обробки дозволяє задовольнити початкову структуру матеріалу та кінцеві вимоги до розмірів за допомогою різних, але взаємодоповнюючих процесів.
Виплавляюче лиття для складних геометрій компонентів
Лиття за виплавленими моделями, також відоме як лиття за виплавленим моделлю, підходить для деталей із складними формами, деталізованими зовнішніми характеристиками та геометрією, які можуть вимагати значної механічної обробки, якщо виготовлені з твердого матеріалу.
Процес передбачає створення воскового візерунка, формування навколо нього керамічної оболонки, видалення воску та заливання розплавленого металу в отриману порожнину.
Він зазвичай використовується для компонентів з нержавіючої сталі та інших сплавів, де потрібно враховувати комплексну геометрію та вимоги до матеріалів.
Інвестиціїлиттяможе зменшити потребу у великому видаленні матеріалу, хоча критичні розміри та функціональні поверхні все ще можуть потребувати фінішної обробки з ЧПУ.
Застосування включають промислові компоненти клапанів, частини насосів, морське обладнання, механічні корпуси та інші нестандартні металеві компоненти.
Лиття під високим тиском алюмінієвих і цинкових деталей
Лиття під високим тиском є ще одним варіантом виготовлення компонентів відносно складної форми та повторюваних розмірів.
Розплавлений алюмінієвий або цинковий сплав вводять у металеву матрицю під тиском, що дозволяє виготовляти компоненти з детальними характеристиками та відносно тонкими стінками.
Цей процес особливо підходить для додатків, що включають багаторазове виробництво, наприклад корпуси обладнання, кронштейни, кожухи та окремі механічні частини.
Залежно від конструкції та необхідної точності розмірів може знадобитися додаткова механічна обробка для різьбових отворів, точних монтажних поверхонь та інших функціональних особливостей.
При виборі лиття під тиском слід також враховувати такі фактори, як інвестиції в інструменти, очікуваний обсяг виробництва, товщина стінки та потенційні дефекти лиття.
2. Точна обробка з ЧПУ: досягнення функціональної точності
Покикуванняі лиття встановлюють основну геометрію компонента, обробка з ЧПК часто відповідає за отримання критичних розмірів, необхідних для складання та експлуатації.
Ця відмінність особливо важлива для промислових деталей із точними отворами, різьбовими з’єднаннями, ущільнювальними поверхнями, отворами підшипників і кількома монтажними посиланнями.
Багатоосьова токарна та фрезерна обработка з ЧПК
Ningbo Youlin Trading Co., Ltd. підтримує індивідуальні вимоги до токарної та фрезерної обробки з ЧПУ для ряду металевих матеріалів, включаючи нержавіючу сталь, латунь, мідні сплави, вуглецеву сталь, леговану сталь та алюміній.
Залежно від геометрії компонентів і виробничих вимог операції обробки можуть включати:
- Токарна обробка з ЧПУ циліндричних компонентів, валів і різьбових елементів.
- Фрезерування на ЧПУ плоских поверхонь, пазів, кишень і складних профілів.
- Багатоосьова обробка для компонентів, які вимагають обробки з різних орієнтацій.
- Прецизійне свердління, нарізання різьби та розточування функціональних отворів і внутрішніх з’єднань.
Наприклад, для кованого гідравлічного компонента може знадобитися обробка з ЧПУ для завершення монтажних поверхонь, внутрішніх портів, різьбових з’єднань і ущільнювальних канавок. Початковий процес кування встановлює основну структурну форму, тоді як механічна обробка створює елементи, необхідні для встановлення та експлуатації.
GD&T і контроль даних обробки
Визначення геометричних розмірів і допусків (GD&T) відіграє важливу роль у виробництві компонентів із кількома функціональними поверхнями.
Креслення може вказувати не тільки окремі розміри, але й позиційні допуски, вимоги до концентричності, перпендикулярності, площинності та інші геометричні співвідношення.
Встановлення відповідних опорних точок обробки допомагає підтримувати співвідношення розмірів між різними елементами та зменшує ризик накопичених помилок позиціонування під час кількох налаштувань.
Тому для компонентів, які вимагають кількох операцій обробки, планування кріплення та вибір бази даних слід розглядати під час технічної перевірки, а не розглядати як окремі виробничі рішення.
Кінцевий допуск на обробку залежить від характеристик матеріалу, геометрії компонентів, можливостей обладнання та вимог до перевірки.
3. Проектування для технологічності: з’єднання формування та обробки на етапі проектування
Проектування для технологічності (DFM) допомагає виявити потенційні виробничі труднощі до того, як будуть використані інструменти та виробничі ресурси.
Для компонентів, які включають як формування, так і механічну обробку, інженерна оцінка повинна враховувати вимоги кожного процесу, а не оптимізувати лише початкову заготовку чи готову геометрію.
Важливі міркування включають:
Геометрія кування та лиття
Кути осідання, лінії розділення, товщина стінки, радіуси кутів і структурні переходи впливають на доцільність формування. Відповідні коригування конструкції можуть покращити потік матеріалу, спростити конструкцію матриці та зменшити потенційні виробничі дефекти.
Надбавки на механічну обробку
Початкова заготовка повинна забезпечувати достатню кількість матеріалу для подальшої механічної обробки без створення надмірно великих припусків. Це допомагає збалансувати вимоги до формування з часом обробки та використанням матеріалу.
Вибір дати обробки
Функціональні поверхні та еталонні елементи слід оцінювати разом, щоб встановити практичні бази даних обробки. Відповідна стратегія баз даних допомагає підтримувати узгодженість між кількома операціями.
Консолідація компонентів
Деякі вузли складаються з кількох окремо виготовлених і зварених компонентів. Залежно від структурних вимог і можливостей виробництва інтегрований кований або литий компонент може зменшити кількість окремих деталей і пов’язаних зі складанням операцій.
Однак консолідацію компонентів слід завжди оцінювати за витратами на інструменти, складністю обробки, вимогами до технічного обслуговування та функціональними вимогами остаточного складання.
Розробка прототипу та перевірка першої продукції
Виробництво прототипу дає можливість перевірити, чи підходить обраний шлях виробництва, перш ніж перейти до виробництва більших кількостей.
Початкові зразки можна оцінити на точність розмірів, характеристики матеріалу, підгонку збірки та продуктивність для конкретного застосування.
Першу перевірку виробів (FAI) також можна використовувати для документування критичних розмірів і порівняння виготовленого компонента із затвердженим технічним кресленням.
Цей процес допомагає визначити необхідні коригування інструментів, припусків на обробку, пристосувань і процедур перевірки перед початком повторного виробництва.
4. Перевірка якості: від сировини до готових компонентів
Коли різні виробничі процеси поєднуються, управління якістю має враховувати характеристики та потенційні дефекти, пов’язані з кожним етапом виробництва.
Оброблений компонент з точними розмірами все ще може мати базовий матеріал або проблеми з формуванням, якщо початкова заготовка не контролюється належним чином. З цієї причини перевірка матеріалу та перевірка процесу є важливими частинами виготовлення металу на замовлення.
Перевірка складу матеріалу
Перевірка якості матеріалу допомагає підтвердити, що обрана сировина відповідає зазначеним інженерним вимогам.
Оптична емісійна спектрометрія (OES), де доступна та застосовна, може бути використана для аналізу хімічного складу металевих матеріалів.
Документація на матеріал, включаючи відповідні Сертифікати прокатних випробувань і Звіти про випробування матеріалів, може надати додаткову інформацію про специфікації матеріалів і виробничі партії.
Контроль розмірів і метрологія
Координатно-вимірювальні машини (CMM), проектори оптичних профілів, цифрові вимірювальні прилади та тестери шорсткості поверхні можна використовувати для перевірки різних характеристик компонентів.
Вимоги до перевірки можуть включати:
- Критичні розміри та допуски обробки.
- Позиції отворів і геометричні співвідношення.
- Площинність і перпендикулярність.
- Шорсткість поверхні.
- Розміри різьби та межі складання.
Метод перевірки слід вибирати відповідно до геометрії компонента, вимог щодо допуску та відповідних специфікацій креслення.
Механічні та поверхневі випробування
Залежно від матеріалу та передбачуваного застосування додаткове випробування може включати вимірювання твердості, випробування на розтяг, перевірку товщини покриття та випробування на корозію сольовим туманом.
Для компонентів, що підтримують тиск, також може знадобитися випробування гідростатичним тиском відповідно до застосовних специфікацій продукту та процедур випробування.
Ці перевірки надають додаткові докази ефективності матеріалів і компонентів, крім лише перевірки розмірів.
Записи про якість і відстеження виробництва
Для OEM-проектів, які потребують задокументованої перевірки якості, відповідні записи перевірки можуть підтримувати прийняття виробництва та відстеження.
Залежно від вимог проекту документація може включати:
- Протоколи випробувань матеріалів (MTR).
- Звіти першої перевірки статті (FAI).
- Протоколи перевірки розмірів.
- Сертифікати відповідності (CoC).
- Відповідні звіти про випробування механічної обробки та обробки поверхні.
Конкретний пакет документації має бути узгоджений на етапі оцінки проекту.
5. Оцінка загальної вартості володіння у виробництві металевих компонентів
Вибір між механічною обробкою, куванням ілиттяне повинна базуватися виключно на ціні одиниці окремої виробничої операції.
Для промислових OEM-проектів загальна вартість володіння (TCO) надає ширшу перспективу, враховуючи витрати, пов’язані з усім процесом виробництва та постачання.
На загальну вартість виробництва впливає кілька факторів.
Використання матеріалу
Механічна обробка складного компонента безпосередньо з суцільного матеріалу може призвести до значного зняття матеріалу, особливо якщо готова деталь має неправильний зовнішній профіль.
Формування майже чистої форми може зменшити кількість надлишкового матеріалу, який необхідно видалити, залежно від геометрії компонента та вибраного процесу.
Для матеріалів із вищими витратами на придбання покращення використання матеріалів може сприяти суттєвій економії виробництва.
Час обробки та другорядні операції
Компонент із відповідною кованою або литою заготовкою може вимагати менше операцій механічної обробки, ніж компонент, виготовлений повністю з твердого матеріалу.
Зменшення видалення матеріалу може допомогти скоротити цикли обробки та покращити використання обладнання.
Однак фактична вигода залежить від точності заготівлі, припусків на обробку, складності компонентів і кількості необхідних фінішних операцій.
Інструментальні інвестиції та обсяг виробництва
Штампи для кування та ливарні форми передбачають початкові витрати на інструменти, які необхідно враховувати при виборі методу виробництва.
Для невеликих кількостей або часто змінюваних конструкцій пряма обробка з ЧПК може бути більш економною, оскільки зазвичай вимагає менше спеціальних інструментів для формування.
Для повторного виробництва або більшої кількості,куванняі лиття може стати більш рентабельним, коли витрати на інструмент можна розподілити між кількома виробничими підрозділами.
Витрати на якість і координація ланцюга поставок
Витрати, пов’язані з якістю, можуть виходити за рамки самої перевірки. Переробка, відхилені деталі, затримка поставок, повторне транспортування та додаткова координація постачальників можуть вплинути на загальну вартість проекту.
Координація вимог до формування, механічної обробки та контролю за допомогою інтегрованої організації виробництва може допомогти зменшити прогалини в комунікації та покращити послідовність процесу.
Зрештою, найбільш прийнятний метод виробництва залежить від сукупних вимог до матеріалу, геометрії, точності розмірів, кількості замовлення, інвестицій у інструменти та графіка доставки.
6. Промислове застосування інтегрованого формування та обробки
Поєднання формування майже чистої форми та фінішної обробки з ЧПК актуальне для кількох промислових застосувань, де геометрія компонентів, механічні характеристики та точність розмірів повинні розглядатися разом.
Гідравлічні та рідинні енергетичні системи
Корпуси гідравлічних клапанів, блоки колекторів, компоненти насосів і з’єднувачі рідини можуть вимагати кованих або литих заготовок з подальшою точною механічною обробкою внутрішніх каналів, монтажних поверхонь і різьбових отворів.
Автомобільна та позашляхова техніка
Компоненти підвіски, деталі, пов’язані з рульовим керуванням, з’єднання трансмісії та конструктивні елементи, можуть отримати вигоду від процесів кування в поєднанні з обробкою з ЧПУ для досягнення необхідних механічних і розмірних характеристик.
Морське та промислове обладнання
Індивідуальна морська арматура, з’єднувачі з нержавіючої сталі, монтажні компоненти та механічне обладнання можуть передбачати лиття за моделлю або кування з подальшою механічною обробкою та відповідною обробкою поверхні.
Промислові насоси та клапани
Корпуси насосів, компоненти клапанів, робочі колеса та частини керування рідиною часто мають складну внутрішню та зовнішню геометрію. Вибір процесів лиття, кування та механічної обробки залежить від характеристик матеріалу, вимог до тиску та конструкції компонентів.
Промислові машини та автоматизація
Механічні з’єднувачі, кронштейни обладнання, прецизійні корпуси та компоненти трансмісії можуть вимагати різних процесів виробництва залежно від їхніх структурних і функціональних вимог.
Вибір правильного виробничого маршруту для довгострокового виробництва
Немає єдиного процесу виробництва, придатного для кожного спеціального металевого компонента.Обробка з ЧПУпропонує гнучкість і контроль розмірів, кування може забезпечити сприятливі механічні властивості для несучих частин, а лиття може вмістити складні геометрії, які в іншому випадку можуть вимагати значного видалення матеріалу.
Інженерне завдання полягає в тому, щоб визначити, як ці процеси можуть працювати разом для досягнення необхідної продуктивності компонентів, одночасно контролюючи виробничі витрати.
Ningbo Youlin Trading Co., Ltd.підтримує індивідуальні виробничі проекти OEM та ODM шляхом координації формування майже чистої форми, точної обробки з ЧПУ, інженерної оцінки та контролю якості.
Завдяки підходу, орієнтованому на процес, компанія працює з групами промислових інженерів для оцінки конструкції компонентів, вибору відповідних методів виробництва та підтримки виробництва від початкових зразків до повторного виробництва.
Про Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. є китайським постачальником прецизійних виробничих та інженерних рішень у Нінбо, провінція Чжецзян.
Компанія спеціалізується на виготовленні на замовлення металевих і пластикових компонентів OEM і ODM, а виробничі послуги охоплюють обробку з ЧПУ, точне кування, індивідуальне лиття, виготовлення листового металу та відповідні виробничі процеси.
Ningbo Youlin працює з міжнародними промисловими клієнтами над проектами з виготовлення нестандартних компонентів, забезпечуючи інженерний зв’язок, координацію виробництва та підтримку в інспекції якості.
Технічні запити та оцінка проекту
Інженерні команди, зацікавлені у виготовленні металевих компонентів на замовлення, можуть підготувати свої 2D-технічні креслення, 3D-моделі CAD, специфікації матеріалів і орієнтовні обсяги виробництва для технічної оцінки.
Загальноприйняті формати креслень і моделей включають STEP, IGES і DWG.
Для отримання додаткової інформації про виробничі можливості та підтримку проектів OEM/ODM відвідайте офіційний веб-сайт:
Офіційний сайт: https://www.nbyoulins.com
Основні послуги з виробництва:Прецизійна обробка з ЧПУ, кування з закритою матрицею, інвестиціїКастинг, лиття під тиском, виготовлення листового металу та металеві компоненти на замовлення.
Авторське право © 2026 Ningbo Youlin Trading Co., Ltd. Усі права захищено.